Soudure électronique
Équipements
Fers à souder, stations de soudage et kits de soudure : le matériel de base pour équiper un poste de travail en électronique.
- 44produits
- 3marques
- dès 4,90 €HT
Marques : Yihua · ABL · SAMS
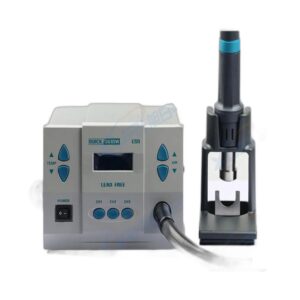
Station à air chaud professionnelle ICK 861DW
Station de soudage à air chaud YIHUA 992D
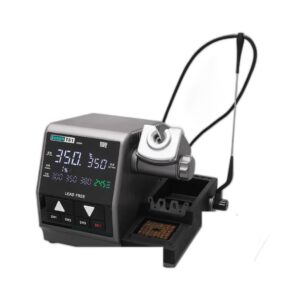
Station de soudage SUGON T61 400W
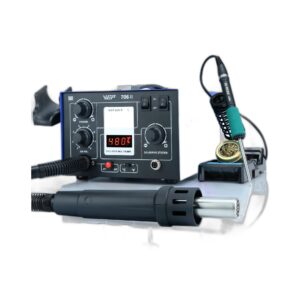
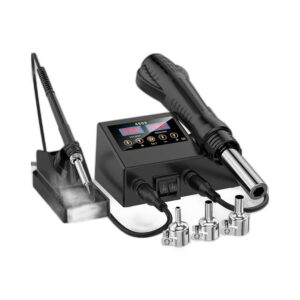
Station de soudage 2-en-1 fer + air chaud WEP
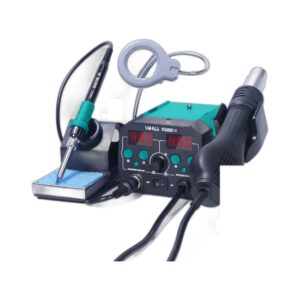
Station de soudage à air chaud YIHUA
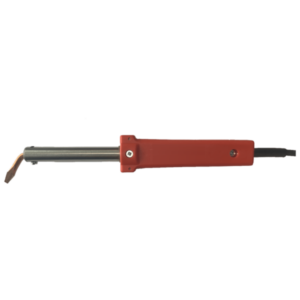
Fer à souder SAMS
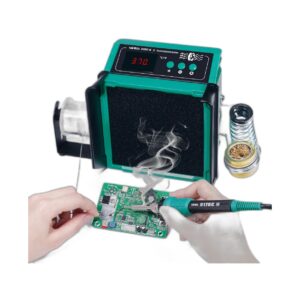
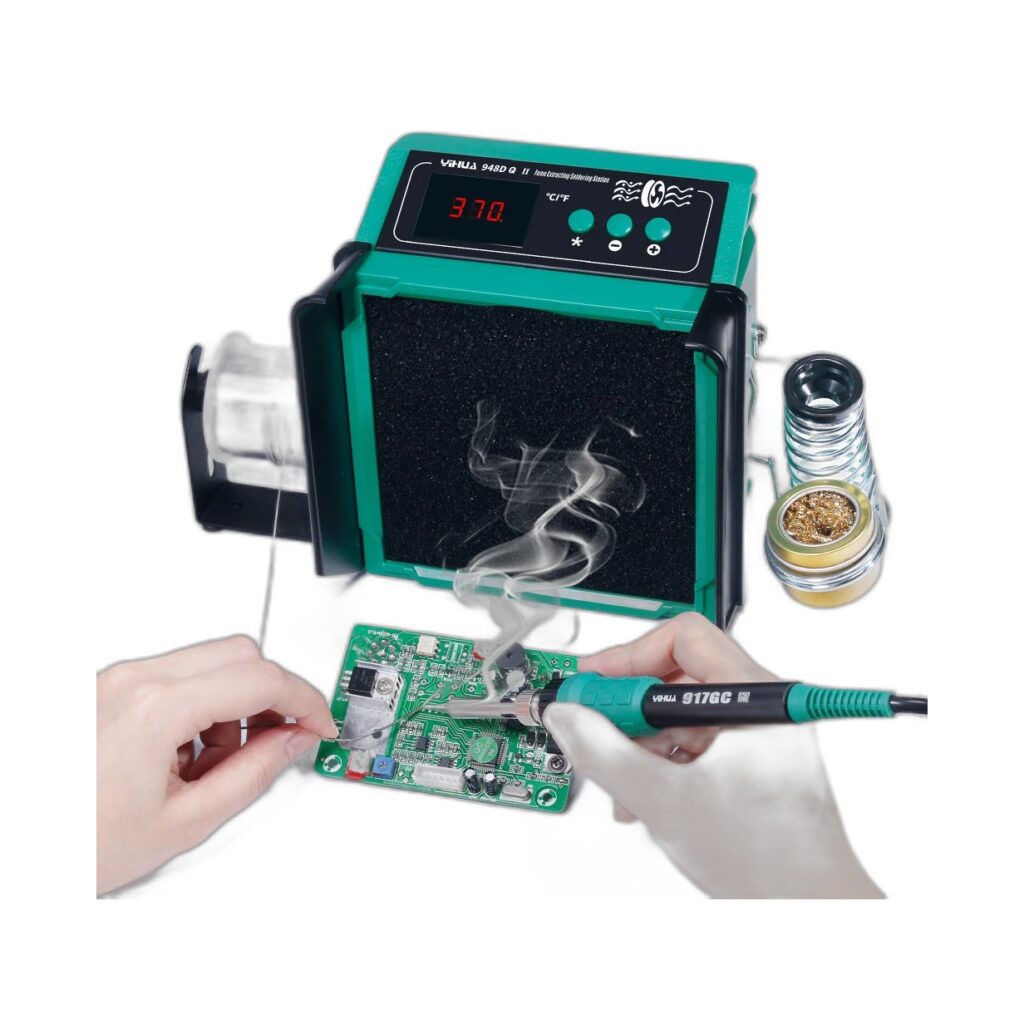
Station de soudage YIHUA 948DQ-II 125W
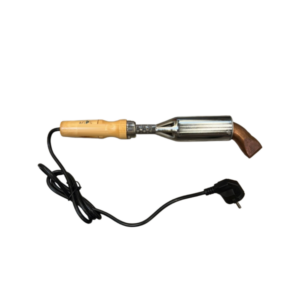
Fer à souder 500W – ABL
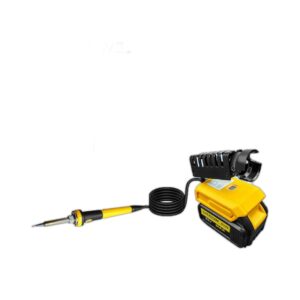
Fer à souder sans fil FNIRSI HS-03
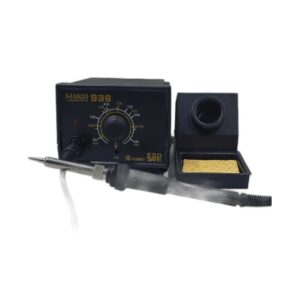
Station de soudage 40W avec support de rangement
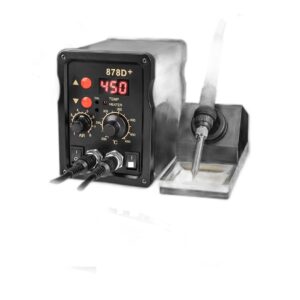
Station de soudage 878D+ 2-en-1
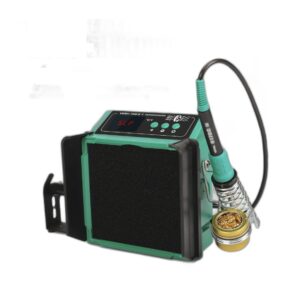
Station de soudage YIHUA 948DQ-II compacte
Équipements : bien choisir
Fers à souder, stations de soudage et kits de soudure : le matériel de base pour équiper un poste de travail.
Guide technique
Bien choisir son matériel de soudure électronique
En électronique, on parle de brasage tendre : l'étain fond et mouille les pièces sans les faire fondre. La qualité du joint dépend de la température, de la panne, de l'étain et du flux.
Fer ou station ?
Un fer simple suffit pour des travaux ponctuels. Une station régulée maintient la température au degré près et protège les composants.
Avec ou sans plomb ?
L'étain au plomb fond plus bas et coule mieux ; le sans-plomb est imposé dans les produits mis sur le marché (directive RoHS) et demande une température plus élevée.
Air chaud
Une station à air chaud sert aux CMS, aux circuits intégrés et aux gaines thermorétractables.
Alliages de soudure courants
| Alliage | Fusion | Température de panne conseillée | Remarque |
|---|---|---|---|
| Sn63Pb37 | 183 °C (eutectique) | 300 à 330 °C | Avec plomb, solidification franche |
| Sn60Pb40 | 183 à 190 °C | 300 à 340 °C | Avec plomb, usage général |
| Sn96,5Ag3Cu0,5 (SAC305) | 217 à 220 °C | 340 à 380 °C | Sans plomb, conforme RoHS |
| Sn99,3Cu0,7 | 227 °C | 350 à 380 °C | Sans plomb, économique |
| Sn42Bi58 | 138 °C | 200 à 250 °C | Basse température, composants sensibles |
Températures de panne indicatives : réglez au plus bas qui permet un mouillage rapide (2 à 3 secondes par joint).
Diamètre de fil d’étain selon le travail
| Diamètre | Usage |
|---|---|
| 0,3 à 0,5 mm | CMS, composants fins, retouches |
| 0,6 à 0,8 mm | Électronique courante, traversants |
| 1,0 mm | Connecteurs, câblage, petits fils |
| 1,5 à 2 mm | Câbles de forte section, cosses, plomberie légère |
Le geste
Chauffez ensemble la pastille et la patte du composant, apportez l'étain sur le joint (pas sur la panne), retirez l'étain puis le fer. Un bon joint est lisse, brillant (avec plomb) et en forme de cône.
Brasage tendre et fort
En dessous de 450 °C on parle de brasage tendre (électronique, étain) ; au-dessus, de brasage fort (cuivre, laiton, brasures argent), réalisé au chalumeau.
Questions techniques
Quelle puissance de fer ?
La puissance sert surtout à retrouver vite la température : 40 à 80 W régulés couvrent l'électronique ; davantage pour les gros câbles et les plans de masse.
Pourquoi ma panne ne prend plus l’étain ?
Elle est oxydée : nettoyez-la sur une éponge humide ou de la laine de laiton, ré-étamez-la, et laissez toujours un peu d'étain dessus avant de la poser.
Repères techniques donnés à titre indicatif : la notice et les valeurs du fabricant font foi. Un doute ? Appelez le 04 66 80 14 33.