Soudage à l'arc
Kits de soudage TIG AC/DC
Postes TIG AC/DC en kits complets pour souder aussi l'aluminium.
- 6produits
- 4marques
- dès 966,90 €HT
Marques : Welder Fantasy · Weldman · Sherman · Spartus
Poste à souder TIG AC/DC Welder Fantasy Bi-Power Perfect 410 – kits de soudage
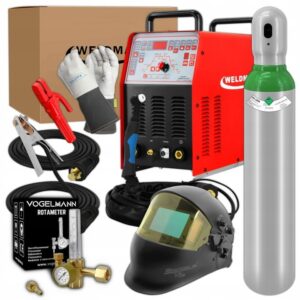
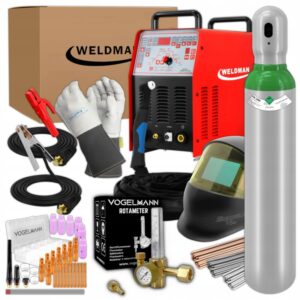
Poste à souder TIG AC/DC Weldman BRAVO TIG 250 HF Puls – kits de soudage
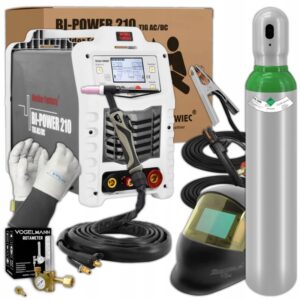
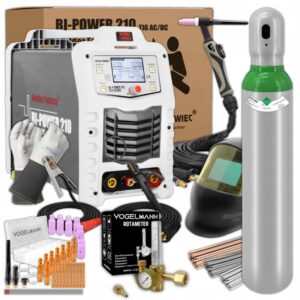
Poste à souder TIG AC/DC Welder Fantasy Bi-POWER 210 – kits de soudage
Poste à souder TIG AC/DC Spartus EasyTIG 208P – kits de soudage
Poste à souder TIG AC/DC Weldman TORNADO TIG 210 Puls HF – kits de soudage
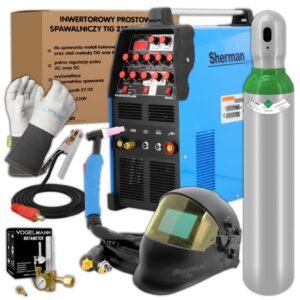
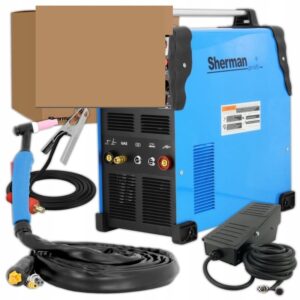
Poste à souder TIG AC/DC Sherman TIG 210 Pulse – kits de soudage
Guide technique
Guide technique : soudage TIG
En TIG, l'arc jaillit entre une électrode de tungstène qui ne fond pas et la pièce, sous argon. Le métal d'apport est ajouté à la main. C'est le procédé le plus précis, pour des cordons fins et propres.
DC ou AC/DC ?
Un poste TIG DC soude l'acier, l'inox, le cuivre et le titane. Pour l'aluminium et le magnésium, il faut le courant alternatif : choisissez un poste AC/DC.
HF ou Lift ?
L'amorçage HF se fait sans contact : pas d'inclusion de tungstène. Le Lift amorce par léger contact, sans perturbation électromagnétique.
Pulse et réglages
Le mode pulsé alterne courant haut et bas pour limiter l'apport de chaleur sur les tôles fines. En AC, la balance règle le rapport décapage/pénétration et la fréquence la finesse de l'arc.
Diamètre d’électrode tungstène (courant continu, électrode au négatif)
| Électrode | Intensité DC | Usage type |
|---|---|---|
| 1,0 mm | 10 à 75 A | Tôles très fines, pointage |
| 1,6 mm | 60 à 150 A | Tôles de 1 à 3 mm |
| 2,4 mm | 130 à 250 A | Épaisseurs moyennes |
| 3,2 mm | 250 à 400 A | Fortes épaisseurs |
Plages indicatives ; en courant alternatif, les intensités admissibles sont plus faibles.
Courant et polarité selon le métal
| Métal | Courant | Métal d’apport |
|---|---|---|
| Acier | DC, électrode au négatif | Baguette G3Si1 / ER70S-6 |
| Inox | DC, électrode au négatif | 308LSi (304) ou 316LSi (316) |
| Aluminium | AC | ER4043, ER5356 ou ER5183 |
| Cuivre, titane | DC, électrode au négatif | Apport de même nuance |
Préparer le tungstène
Affûtez l'électrode dans le sens de sa longueur, jamais en travers. En DC, une pointe effilée concentre l'arc ; en AC, une pointe légèrement émoussée tient mieux.
Gaz
Argon pur, avec un débit de l'ordre de 6 à 12 l/min selon la buse. Le pré-gaz protège l'amorçage ; le post-gaz protège le tungstène et la fin du cordon pendant leur refroidissement.
Rampes et évanouissement
La montée progressive du courant évite le choc thermique à l'amorçage ; l'évanouissement (courant de cratère) referme le cordon sans cratère ni fissure.
Questions techniques
Qu'est-ce que le facteur de marche ?
C'est le temps pendant lequel le poste peut souder à une intensité donnée sur un cycle de 10 minutes, à 40 °C ambiant (norme EN IEC 60974-1). 60 % à 200 A signifie 6 minutes d'arc puis 4 minutes de repos. À intensité plus faible, le facteur de marche augmente.
Pourquoi mon tungstène noircit-il ?
Post-gaz trop court, débit insuffisant ou contact avec le bain. Allongez le post-gaz et réaffûtez l'électrode.
Peut-on faire de l’électrode avec un poste TIG ?
Oui, la plupart des postes TIG font aussi du MMA : il suffit de brancher une pince porte-électrode à la place de la torche.
Repères techniques donnés à titre indicatif : la notice et les valeurs du fabricant font foi. Un doute ? Appelez le 04 66 80 14 33.