Soudage à l'arc
Kits de soudage MMA
Postes à l'électrode enrobée livrés en kits complets : masque, équerres, électrodes et accessoires pour démarrer.
- 5produits
- 3marques
- dès 312,90 €HT
Marques : Weldman · Sherman · Spartus
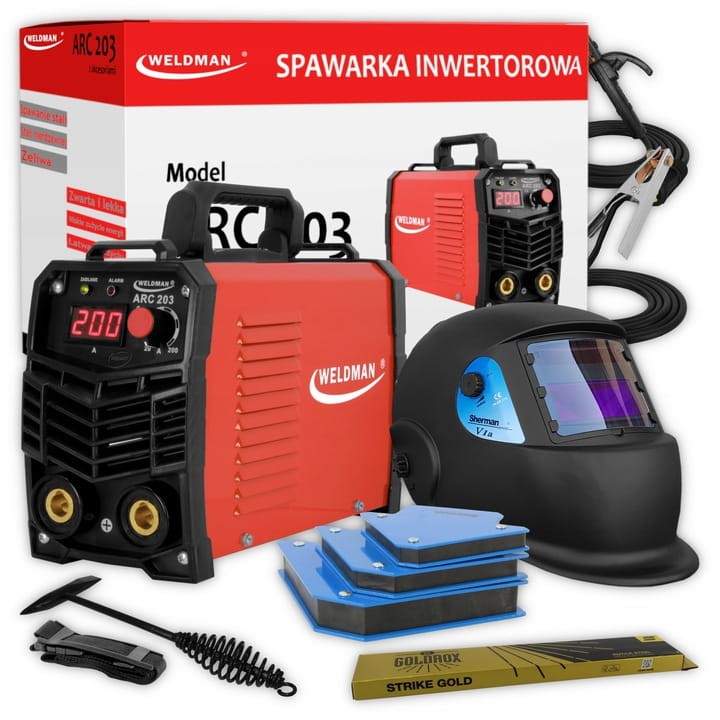
Poste à souder MMA Weldman Power ARC 200 – kits de soudage
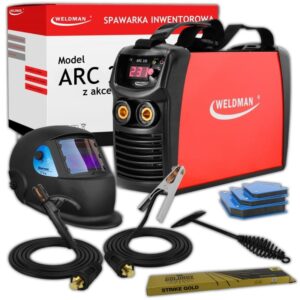
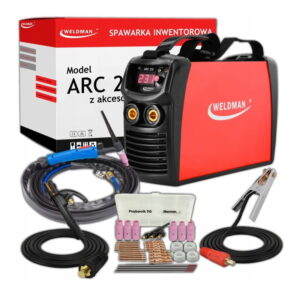
Poste à souder MMA Weldman ARC 230 – kits de soudage
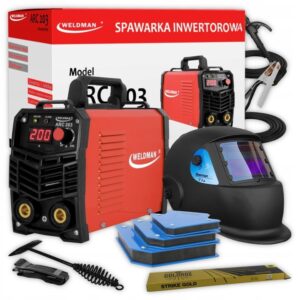
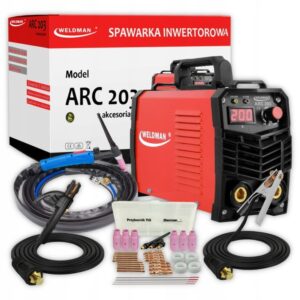
Poste à souder MMA Weldman ARC 203 – kits de soudage
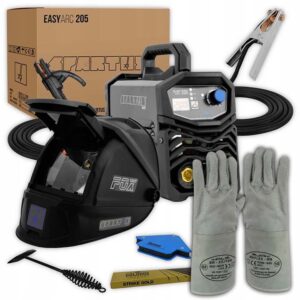
Spartus EasyARC 205 – kit de soudage n° 5
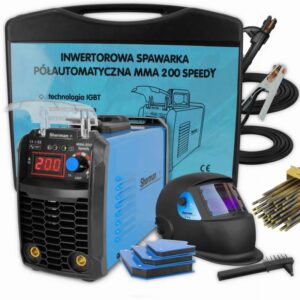
Sherman Speedy 200 MMA Set de soudure non 2
Guide technique
Guide technique : soudage à l’électrode enrobée (MMA)
Le procédé le plus simple en matériel : un poste, une pince porte-électrode, un câble de masse. L'enrobage de l'électrode fond et crée à la fois le gaz de protection et le laitier qui couvre le cordon.
L’intensité
Un poste de 160 à 200 A couvre les électrodes de 1,6 à 4 mm, soit la quasi-totalité des travaux de serrurerie et de maintenance.
Les aides au soudage
Hot Start facilite l'amorçage, Arc Force évite que l'arc s'éteigne quand l'électrode se rapproche, Anti Stick coupe le courant si l'électrode colle.
Le chantier
Poids, VRD (tension à vide réduite pour la sécurité) et compatibilité groupe électrogène comptent pour le travail hors atelier.
Intensité selon le diamètre d’électrode
| Diamètre | Intensité | Épaisseur de tôle |
|---|---|---|
| 1,6 mm | 30 à 60 A | 1,5 à 2 mm |
| 2,0 mm | 40 à 80 A | 2 à 3 mm |
| 2,5 mm | 60 à 100 A | 2 à 4 mm |
| 3,2 mm | 90 à 140 A | 3 à 6 mm |
| 4,0 mm | 120 à 190 A | 5 à 10 mm |
| 5,0 mm | 170 à 250 A | 8 mm et plus |
Plages indicatives pour des électrodes rutiles ou basiques sur acier ; l’étiquette de la boîte fait foi.
Rutile ou basique ?
Rutile (E6013) : amorçage facile, beau cordon, toutes positions, en courant alternatif ou continu. Basique (E7018) : meilleures caractéristiques mécaniques et résistance à la fissuration, pour les structures sollicitées ; à souder en courant continu, électrode au positif, après étuvage.
Polarité
La plupart des électrodes se soudent avec la pince au pôle positif. Les rutiles acceptent souvent les deux polarités : reportez-vous à l'étiquette de la boîte.
Conservation
Stockez les électrodes au sec. Les électrodes basiques reprennent l'humidité : un étuvage avant emploi (par exemple 350 °C pendant 2 h pour certaines références) évite porosités et fissures.
Questions techniques
Qu'est-ce que le facteur de marche ?
C'est le temps pendant lequel le poste peut souder à une intensité donnée sur un cycle de 10 minutes, à 40 °C ambiant (norme EN IEC 60974-1). 60 % à 200 A signifie 6 minutes d'arc puis 4 minutes de repos. À intensité plus faible, le facteur de marche augmente.
Mon électrode colle : que faire ?
Augmentez l'intensité, activez ou renforcez le Hot Start et amorcez d'un geste de grattage. Une électrode humide colle aussi plus facilement.
Peut-on souder sur groupe électrogène ?
Oui avec un poste inverter, à condition que le groupe soit suffisamment puissant et délivre une tension stable ; vérifiez la recommandation du fabricant du poste.
Repères techniques donnés à titre indicatif : la notice et les valeurs du fabricant font foi. Un doute ? Appelez le 04 66 80 14 33.