Soudage à l'arc
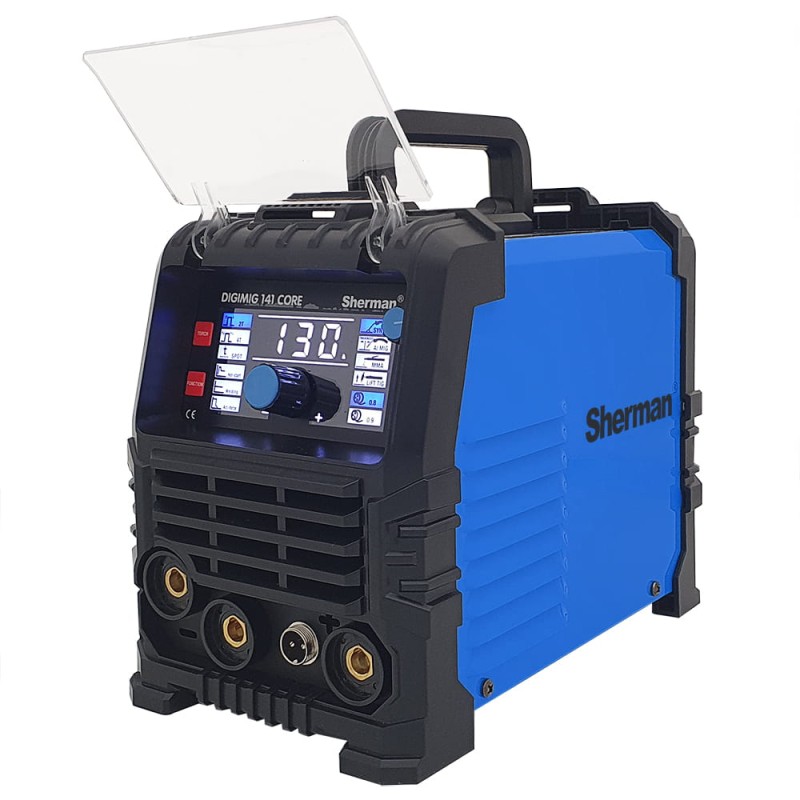
Poste à souder sans gaz
Postes à fil fourré autoprotégé : pas de bouteille de gaz, idéal pour l'extérieur et les petits travaux.
- 1produit
- dès 266,90 €HT
Guide technique
Guide technique : soudage MIG/MAG
En MIG/MAG, un fil électrode dévidé en continu fond dans l'arc sous une protection gazeuse. MIG (gaz inerte : argon) pour l'aluminium, MAG (gaz actif : CO₂ ou mélange argon-CO₂) pour l'acier.
L’intensité
Comptez environ 30 à 40 A par millimètre d'épaisseur d'acier en une passe. Un poste de 200 A couvre la carrosserie, la serrurerie et la tôlerie courante.
Le diamètre de bobine
D100 (0,45 à 1 kg) pour les petits postes et les spool-guns, D200 (5 kg) pour l'atelier, D300 (15 kg) pour la production.
Synergie et options
La synergie règle tension et vitesse fil ensemble. Le réglage d'inductance adoucit l'arc ; le pulse limite les projections, utile sur l'aluminium et l'inox.
Diamètre de fil selon l’épaisseur (acier, fil SG2)
| Fil | Épaisseur de tôle | Plage d’intensité |
|---|---|---|
| 0,6 mm | 0,5 à 1,5 mm | 30 à 80 A |
| 0,8 mm | 0,8 à 4 mm | 50 à 150 A |
| 1,0 mm | 2 à 8 mm | 90 à 220 A |
| 1,2 mm | 4 mm et plus | 140 à 300 A |
Valeurs indicatives en une passe ; ajustez selon la position et la préparation des bords.
Quel gaz pour quel métal ?
| Métal | Gaz courant | Remarque |
|---|---|---|
| Acier | Argon + 8 à 20 % CO₂ | Arc stable, peu de projections |
| Acier | CO₂ pur | Bonne pénétration, plus de projections |
| Inox | Argon + 2 % CO₂ (ou O₂) | Fil inox 308LSi ou 316LSi |
| Aluminium | Argon pur | Fil alu, gaine téflon, tube contact alu |
| Fil fourré autoprotégé | Aucun | Polarité inversée selon notice |
Polarité
En MIG/MAG avec gaz, la torche est au pôle positif. Avec du fil fourré autoprotégé, la plupart des postes demandent d'inverser la polarité : suivez le schéma sous le capot du poste.
Débit de gaz
De l'ordre de 10 à 18 litres par minute selon la buse et les courants d'air. Trop peu : porosités ; trop : turbulences qui aspirent l'air.
Consommables de torche
Le tube contact doit correspondre au diamètre du fil (0,8 mm pour du fil 0,8). Changez-le dès que l'alésage s'ovalise : le fil accroche et l'arc devient instable.
Galets d’entraînement
Gorge en V pour l'acier et l'inox, gorge en U pour l'aluminium, gorge moletée pour le fil fourré. La gorge doit correspondre au diamètre du fil.
Questions techniques
Qu'est-ce que le facteur de marche ?
C'est le temps pendant lequel le poste peut souder à une intensité donnée sur un cycle de 10 minutes, à 40 °C ambiant (norme EN IEC 60974-1). 60 % à 200 A signifie 6 minutes d'arc puis 4 minutes de repos. À intensité plus faible, le facteur de marche augmente.
MIG sans gaz : quelle différence ?
Le fil fourré autoprotégé contient un flux qui protège le bain : pas de bouteille, pratique en extérieur. En contrepartie, le cordon porte du laitier et davantage de projections.
Pourquoi mon cordon est-il poreux ?
Le plus souvent : débit de gaz insuffisant, courant d'air, buse encrassée de projections ou bouteille vide. Vérifiez aussi la propreté de la tôle.
Puis-je souder de l’inox avec mon poste MIG ?
Oui, avec du fil inox et un mélange argon + 2 % CO₂. Le CO₂ pur ou les mélanges riches en CO₂ sont à proscrire.
Repères techniques donnés à titre indicatif : la notice et les valeurs du fabricant font foi. Un doute ? Appelez le 04 66 80 14 33.